


Avvanningspressemaskin: Slik fungerer den og hvordan du velger en
Hva er en Avvanningspressemaskin ?
En avvanningspressemaskin - også kalt en slamavvanningsmaskin - er industrielt utstyr som mekanisk fjerner vann fra vått slam, reduserer volum og vekt før avhending, transport eller videre behandling. Det brukes på tvers av renseanlegg, matvareanlegg, gruvedrift og produksjonssteder der flytende avfallsstrømmer genererer slam som er for kostbart eller upraktisk å håndtere i våt tilstand.
I stedet for å stole på fordampning eller tyngdekraftsedimentering alene, påfører en avvanningspresse mekanisk trykk – gjennom belter, skruer, plater eller sentrifugalkraft avhengig av utstyrstype – for å fysisk presse vann ut av slammet, og reduserer typisk fuktighetsinnholdet fra rundt 95–99 % ned til 60–85 %, avhengig av typen og utstyret som brukes.
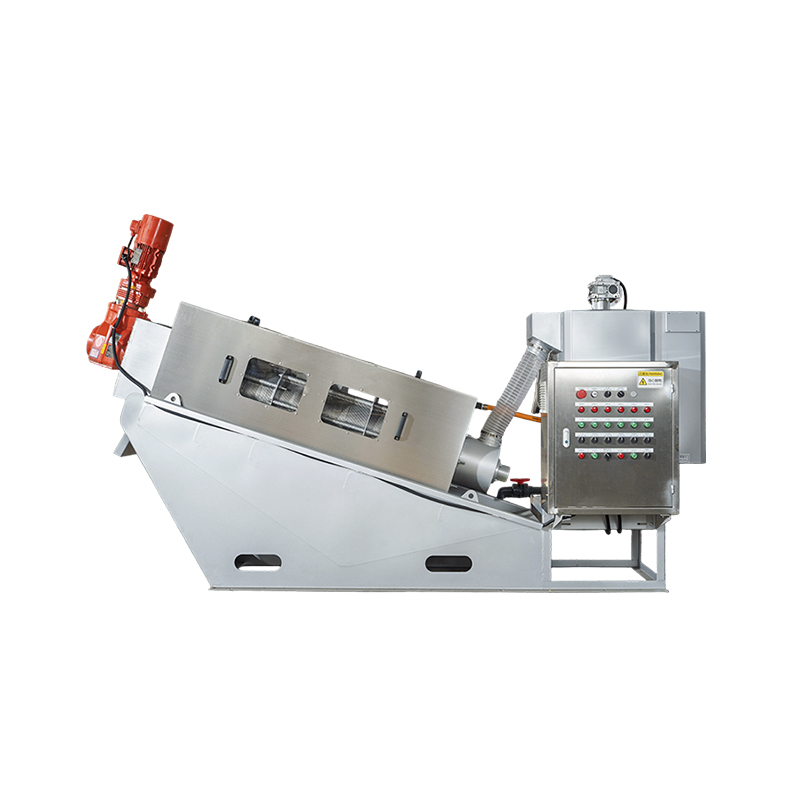
Arbeidsprinsipp for avvanningspressemaskin
Til tross for forskjeller mellom utstyrstyper, deler de fleste avvanningspresser et felles tre-trinns arbeidsprinsipp:
- Conditioning — slam er dosert med et flokkuleringsmiddel (typisk en polymer) som får fine partikler til å klumpe seg sammen til større flokker, noe som gjør dem lettere å skille fra vannet.
- Tyngdekraft eller innledende drenering – det kondisjonerte slammet passerer gjennom en innledende dreneringssone (en sikt, et belte eller en trommel) der fritt vann renner av under tyngdekraften før mekanisk trykk påføres.
- Mekanisk pressing - det delvis drenerte slammet beveger seg gjennom en pressesone der økende trykk - fra ruller, skruer, plater eller sentrifugalkraft - tvinger ut det gjenværende bundne vannet, og etterlater en halvfast "kake".
Den spesifikke mekanismen som brukes i pressestadiet er det som skiller de viktigste utstyrstypene, dekket nedenfor.
Hvordan fungerer en avvanningspressemaskin? (Trinn-for-trinn slamavvanningsprosess)
Gå gjennom en typisk belte- eller skruepresssyklus fra inntak til utgang:
- Slaminntak — råslam pumpes fra en oppbevaringstank inn i maskinens blande- eller kondisjoneringskammer.
- Polymerdosering og flokkulering — flokkuleringsmiddel injiseres og blandes inn, noe som får suspenderte faste stoffer til å binde seg til større flokker som er lettere å separere.
- Gravitasjonsdrenering — det flokkulerte slammet sprer seg over en dreneringssone, hvor en stor del av fritt vann skilles ut umiddelbart under tyngdekraften.
- Trykkpåføring — det fortykkede slammet går inn i presseseksjonen, hvor økende mekanisk kraft fjerner bundet vann som tyngdekraften alene ikke kan trekke ut.
- Kakeutslipp — den resulterende avvannede "kaken" (nå et stablebart, for det meste fast materiale) tømmes fra maskinen for deponering, kompostering, forbrenning eller videre behandling.
- Filtreret retur — det separerte vannet (filtratet) ledes vanligvis tilbake til renseanleggets prosessvannstrøm.
Typer slamavvanningsutstyr
Fire utstyrstyper dekker det store flertallet av industrielle og kommunale avvanningsapplikasjoner:
| Utstyrstype | Mekanisme | Passer best for |
|---|---|---|
| Beltefilterpresse | Slam presset mellom to bevegelige belter | Store kommunale anlegg, kontinuerlig høyvolumsdrift |
| Skruepress | Roterende skrue komprimerer slam gjennom et innsnevringskammer | Kompakte anlegg, lavt energibruk, minimal operatøroppmerksomhet |
| Plate- og rammefilterpresse | Slam presset gjennom stablede filterplater under høyt trykk (batchprosess) | Høyeste kaketørrhet, industrielt/kjemisk slam |
| Sentrifuger | Høyhastighetsrotasjon skiller faste stoffer fra væske med sentrifugalkraft | Høyvolum kontinuerlig drift, kompakt fotavtrykk |
Faktorer som påvirker slamavvanningseffektiviteten
Kaketørrhet og gjennomstrømning kan variere betydelig mellom to anlegg som kjører samme utstyrsmodell, hovedsakelig på grunn av disse variablene:
- Slamsammensetning — forholdet mellom organiske og uorganiske faste stoffer påvirker hvor lett partikler binder og frigjør vann; høyorganisk slam (som biologisk behandlingsslam) avvanner generelt mindre lett enn uorganisk slam.
- Polymerdosering og type — underdosering etterlater partikler for fine til å separeres effektivt, mens overdosering reduserer kjemiske kostnader uten å forbedre kakens tørrhet ytterligere.
- Konsentrasjon av fôrslam - for fortynnet slam øker behandlingstiden og reduserer gjennomstrømningen; Fortykking av slammet før det når pressen forbedrer ofte den totale effektiviteten.
- Driftstrykk og hastighetsinnstillinger — å presse gjennomstrømningen for raskt reduserer kontakttiden og resulterer i våtere kake, selv med riktig dosert polymer.
- Utstyrets tilstand — slitte belter, sikter eller skruekomponenter reduserer presseeffektiviteten over tid selv når prosessinnstillingene forblir uendret.
Hvordan velge en avvanningsmaskin
Valg av riktig utstyr avhenger av å tilpasse maskintypen til stedets spesifikke slamegenskaper og driftsbegrensninger:
- Slamvolum og strømningshastighet. Kontinuerlige strømmer med høyt volum favoriserer generelt beltepresser eller sentrifuger; mindre, intermitterende strømninger passer skruepresser godt.
- Nødvendig kaketørrhet. Hvis maksimal tørrhet er kritisk (for avhendingskostnadsreduksjon eller krav til deponi), oppnår en plate- og rammepresse vanligvis den tørreste kaken, men med høyere kapitalkostnader og lavere gjennomstrømning.
- Tilgjengelig fotavtrykk og operatørbemanning. Skruepresser krever generelt det minste fotavtrykket og minst operatøroppmerksomhet; beltepresser og sentrifuger trenger mer plass og tettere overvåking.
- Energi og driftskostnad. Skruepresser har en tendens til å kjøre med lavere strømforbruk enn sentrifuger, noe som betyr noe for anlegg som kjører kontinuerlig 24/7 drift.
- Slamegenskaper. Slipende eller fibrøst slam kan fremskynde slitasje på visse utstyrstyper - en leverandør som er kjent med den spesifikke slamkilden kan vanligvis markere sannsynlige slitasjeproblemer før kjøp.
Vedlikehold av slamavvanningsutstyr
Rutinemessig vedlikehold har en direkte effekt på både avvanningseffektivitet og utstyrets levetid. Nøkkelvedlikeholdspraksis inkluderer:
- Regelmessig rengjøring av belter, skjermer eller skrueoverflater for å hindre oppbygging av slam, noe som reduserer presseeffektiviteten og kan forårsake ujevn slitasje.
- Inspeksjon og utskifting av slitasjekomponenter etter planen — belter, filterduker og skruegjennomføringer brytes ned gradvis og viser ofte redusert kaketørrhet før synlige skader oppstår.
- Overvåking av lager og drivsmøring i henhold til produsentens tidsplan, siden avvanningsutstyr ofte kjører kontinuerlig i fuktige, korrosive miljøer som fremskynder slitasje.
- Kontroll av polymerdoseringspumper og blandesystemer med jevne mellomrom, siden inkonsekvent dosering er en vanlig skjult årsak til nedsatt ytelse som ofte forveksles med en mekanisk feil.
- Følger kakens tørrhet og gjennomstrømning over tid som en tidlig varselindikator — en gradvis nedgang signaliserer ofte slitasje eller drift i driftsparametere før et sammenbrudd oppstår.
Praktisk tips: Logging av daglige kaketørrhetsprosenter, selv uformelt, gjør det mye lettere å fange gradvis utstyrsslitasje før det går over til uplanlagt nedetid.
La oss samarbeide med Yixing Hengye Environmental Protection
Contact Us


- Produktkategorier
- Slamavvanningsmaskin
- Rullefilter
- Oppløst luftflotasjonsmaskin (DAF)
- Roterende mekanisk stang
- Doseringsenhet
- Lufter
- Biologisk pakkemateriale
- Annet utstyr for behandling av avløpsvann
- Kontakt oss
-
-
[email protected]

[email protected] -
+86-13812201185

-
+86-13812201185

-
No. 20, Saite Road, Gaoyao Village, Gaocheng Town, Yixing City, Wuxi City, Jiangsu-provinsen, Kina

-


